Faglegur framleiðandi hitamótunarvéla.
Tungumál
Faglegur framleiðandi hitamótunarvéla.
3 stöðvar hitamótunarvél, með því eru flóknir íhlutir og margþættir eiginleikar mikilvægur eign fyrir mörg plastvöruframleiðsluferli. Hins vegar getur óviðeigandi notkun og viðhald leitt til minni skilvirkni, aukins niður í miðbæ og minni vörugæði. Í þessari grein gefum við þér alhliða leiðbeiningar um hvernig á að stjórna og viðhalda hitamótunarvél fyrir matarílát til að tryggja hnökralausa notkun þeirra.
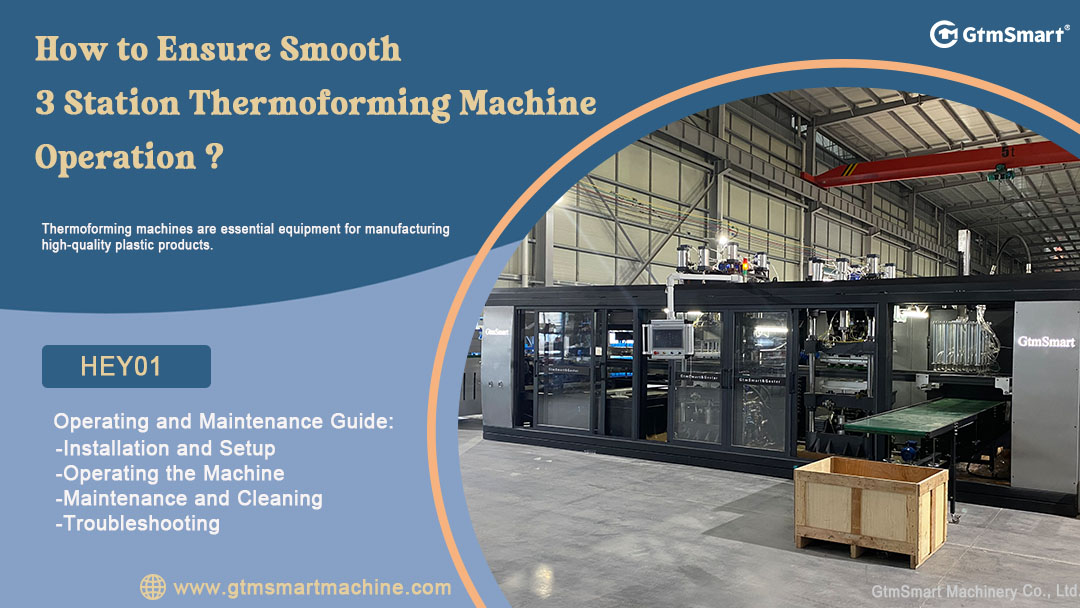
Áður en farið er í notkun plastmatarílátsvélarinnar er mikilvægt að tryggja rétta uppsetningu og uppsetningu. Til að ná sem bestum árangri þarf slétt yfirborð til að dempa allan titring við notkun vélarinnar. Að auki er nauðsynlegt að jarðtengja allar raftengingar og aflgjafinn ætti að vera í samræmi við forskriftir 3 stöðva hitamótunarvélarinnar. Jafn mikilvægt er að tryggja að nauðsynleg verkfæri og fylgihlutir séu aðgengilegir til að bæta plastílátin sem gera afköst einnota plötugerðarvéla.
Einu sinni semstór hitamótunarvél er rétt uppsett ertu tilbúinn til að hefja aðgerð. Til að tryggja hámarksafköst, verður þú fyrst að prófa virkni vélarinnar í gegnum prufukeyrslu til að staðfesta að hún virki óaðfinnanlega. Að hlaða plastplötunni á fjölstöðva hitamótunarvélina krefst ýtrustu varkárni til að staðsetja það rétt, passa við rétta stærð og þykkt. Það er mikilvægt að fylgja leiðbeiningum framleiðanda þegar stillt er á hita- og kælistillingar og að halda hitaeiningunum hreinum og hindrunarlausum er mikilvægt til að koma í veg fyrir hvers kyns stíflur.
Fyrir langlífi og skilvirkni er rétt viðhald og þrif nauðsynleg til að koma í veg fyrir niður í miðbæ vegna bilana. Mikilvægt er að halda stöðugt við ráðlagða viðhaldsáætlun framleiðanda, þar á meðal reglulega hreinsun til að útrýma rusli eða leifum sem geta safnast fyrir í framleiðsluferlinu. Það er jafn mikilvægt að smyrja alla hreyfanlega hluta til að koma í veg fyrir slit sem gæti komið í veg fyrir hnökralausa virkni þrýstihitamótunarvélarinnar.
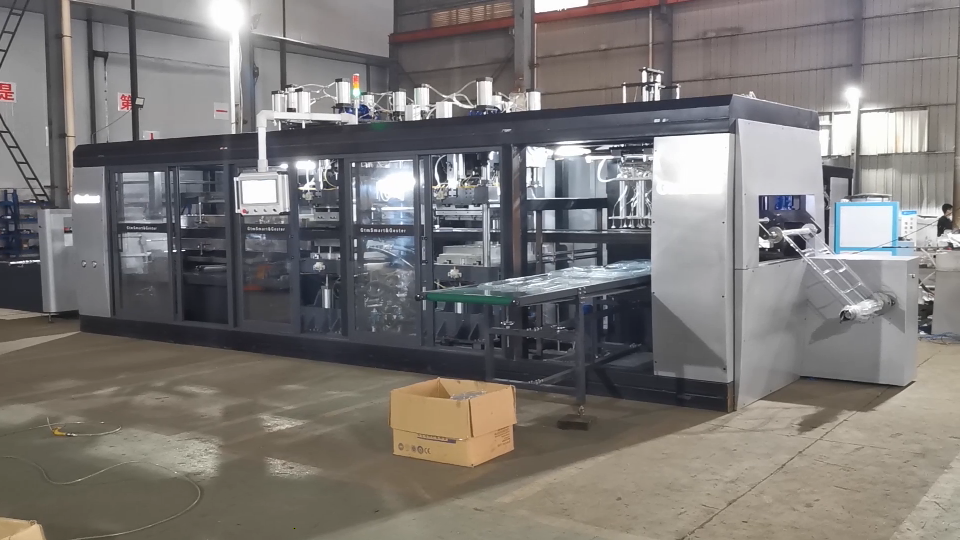
Þrátt fyrir rétt viðhald og rekstur geta komið upp vandamál með heitu mótunarvélina. Hér eru nokkur algeng vandamál og hugsanlegar orsakir þeirra:
1. Ójöfn hitun: Ójöfn hitun getur valdið ójafnri mótun og valdið vörugöllum. Hugsanlegar orsakir ójafnrar upphitunar eru óviðeigandi hitastigsstillingar, ójöfn myglusveppur eða bilaður hitaeining.
2. Léleg myglalosun:Léleg myglalosun getur leitt til þess að varan festist í mótinu eða mótast ekki rétt. Hugsanlegar orsakir lélegrar myglulosunar eru ófullnægjandi myglalosunarefni, skemmd mygla eða rangt moldhitastig.
3. Skekkja eða bjögun: Vöktun eða röskun getur átt sér stað meðan á mótunarferlinu stendur eða eftir að varan hefur kólnað. Hugsanlegar orsakir vinda eða bjögunar eru rangur kælitími eða hitastig, aflögun myglu eða óviðeigandi losun myglu.
4. Bilun í vél: Bilun í vél getur valdið ýmsum vandamálum, allt frá vörugöllum til algjörrar vélarbilunar. Hugsanlegar orsakir bilunar í vélinni eru bilaðir rafmagnsíhlutir, vélræn vandamál eða vandamál með vökvakerfið.
Ef eitthvað af þessum vandamálum kemur upp er mikilvægt að grípa til aðgerða fljótt til að forðast frekari skemmdir á einnota plastílátaframleiðsluvélinni eða vörunni. Fyrst skaltu finna rót vandans og grípa síðan til viðeigandi úrbóta. Þetta getur falið í sér að stilla hitastig eða þrýstingsstillingar, skipta um gallaða íhluti eða hreinsa mótið vandlega. Það er líka mikilvægt að skrá öll vandamál sem upp koma og aðgerðir sem gripið hefur verið til til að leysa þau til að hjálpa við framtíðarúrræðaleit og viðhald.
Að lokum er nauðsynlegt að stjórna og viðhalda 3 Station Thermoforming Machine á réttan hátt til að tryggja hnökralausa notkun, langlífi og bestu vörugæði. Með því að fylgja leiðbeiningunum sem gefnar eru upp í þessari grein geturðu tryggt að þittplast hitamótunarvél er í góðu ástandi og afhendir hágæða vörur stöðugt.

Faglegur framleiðandi hitamótunarvéla.
