Aktualności
Profesjonalny producent maszyn do termoformowania.
Język
Profesjonalny producent maszyn do termoformowania.
Jakie są trzy popularne typy maszyn do termoformowania?

Termoformowanie to szeroko stosowany proces produkcyjny w dziedzinie formowania tworzyw sztucznych, polegający na tym, że materiały termoplastyczne stają się miękkie i plastyczne po podgrzaniu. Proces polega na podgrzaniu płaskich arkuszy tworzywa sztucznego do ich temperatury mięknięcia, a następnie zastosowaniu ciśnienia w celu przyklejenia ich do powierzchni formy, ostatecznie tworząc pożądany kształt produktu. Metoda ta nadaje się zarówno do produkcji małych części, jak i do zaspokajania potrzeb produkcyjnych dużych produktów.
A. Dobór i charakterystyka tworzyw sztucznych
W procesie termoformowania kluczowy jest dobór tworzyw sztucznych. Typowe tworzywa termoplastyczne obejmują polietylen (PE), polipropylen (PP) i polichlorek winylu (PVC). Każdy rodzaj tworzywa sztucznego posiada unikalne właściwości, takie jak odporność na ciepło, odporność na korozję chemiczną i wytrzymałość mechaniczną, co wymaga wszechstronnego rozważenia wyboru materiału w oparciu o zamierzone zastosowanie i wymagania produktu końcowego.
B. Przegląd etapów procesu
Kluczowe etapy termoformowania obejmują obróbkę wstępną, ogrzewanie, formowanie, chłodzenie i wyjmowanie z formy. Początkowo surowce poddawane są wstępnej obróbce, aby upewnić się, że spełniają wymagania dotyczące formowania. Następnie za pomocą specjalistycznego sprzętu do termoformowania podgrzewa się arkusze tworzyw sztucznych do temperatury mięknienia, dzięki czemu stają się one wystarczająco plastyczne. Podczas procesu zamykania formy stosuje się podciśnienie w celu przyklejenia zmiękczonego arkusza tworzywa sztucznego do powierzchni formy, tworząc kształt produktu. Po zakończeniu formowania tworzywo sztuczne jest szybko schładzane i zestalane za pomocą układu chłodzenia, co kończy cały proces termoformowania.
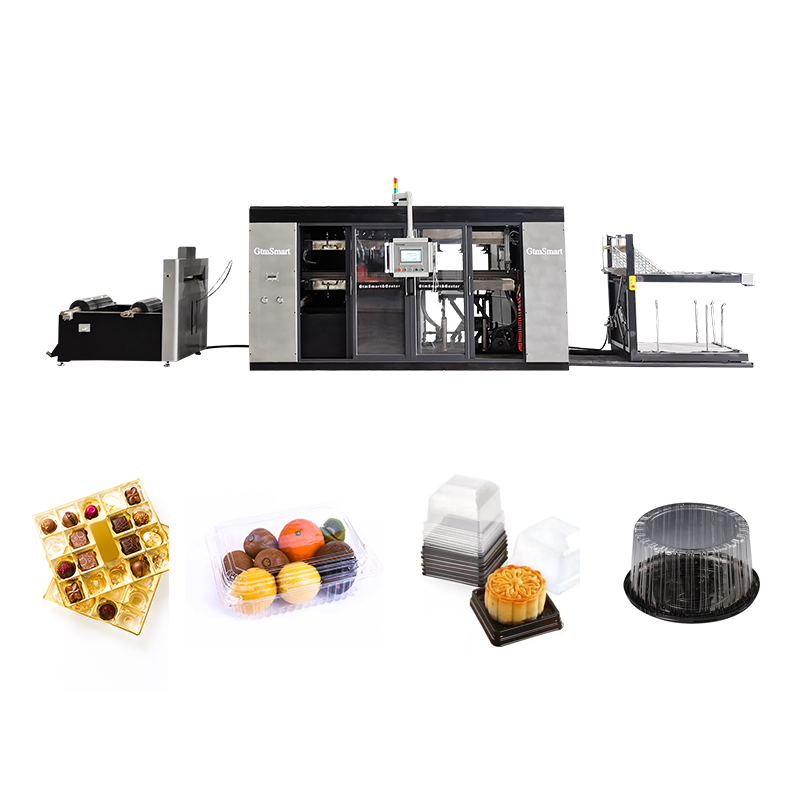
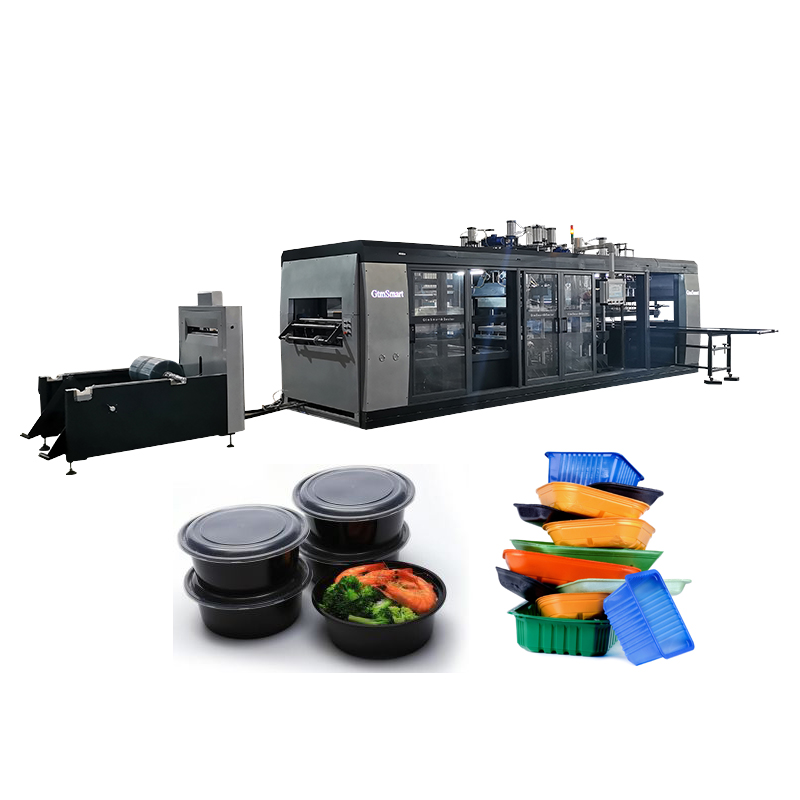
Maszyna do produkcji pojemników na żywność firmy GtmSmart może wykorzystywać PLA, jest to przyjazne dla środowiska i zrównoważone rozwiązanie do pakowania żywności. który staje się coraz bardziej popularny ze względu na swoje właściwości biodegradowalne i kompostowalne. coraz bardziej popularne ze względu na swoje właściwości biodegradowalne i kompostowalne.
Po zrozumieniu podstawowych zasad termoformowania istotne jest zapoznanie się ze sprzętem i konkretnymi procesami. W oparciu o różne metody ciśnieniowe w termoformowaniu, główne urządzenia można podzielić na trzy następujące typy:
A. Maszyna do formowania próżniowego tworzyw sztucznych
Themaszyna do formowania próżniowego tworzyw sztucznych, powszechnie znana jako maszyna do formowania próżniowego, odgrywa kluczową rolę w procesie formowania termicznego. W tej metodzie do dociskania ogrzanego arkusza tworzywa sztucznego do konturów formy wykorzystuje się ciśnienie atmosferyczne. Następnie pomiędzy arkuszem tworzywa sztucznego a formą po zmiękczeniu przykładana jest próżnia, nadając materiałowi pożądany kształt. Formowanie próżniowe wyróżnia się prostotą, wydajnością i przydatnością do wytwarzania produktów o skomplikowanych projektach i stałej jakości.
B. Maszyna do formowania podciśnieniowego
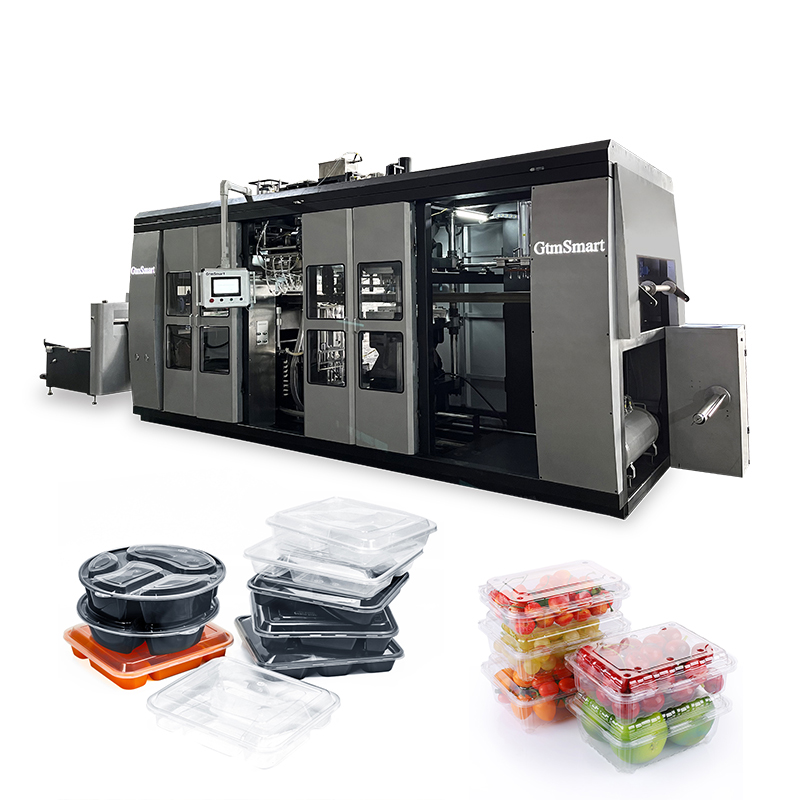
Maszyna do formowania podciśnieniowego różni się od metody próżniowej tym, że na etapie formowania stosuje się zwiększone podciśnienie. To zwiększone podciśnienie zapewnia ściślejsze przyleganie tworzywa sztucznego do formy w stanie mięknięcia, co skutkuje wyraźniejszymi i lepiej zdefiniowanymi szczegółami produktu.Termoformowanie podciśnieniowedoskonale radzi sobie ze skomplikowanymi kształtami geometrycznymi i zapewnia wyraźne kontury produktów, szczególnie w przypadkach, gdy wymagana jest większa precyzja i jakość wyglądu.
C. Maszyna do termoformowania ciśnieniowego
Maszyna do termoformowania ciśnieniowego sprytnie wykorzystuje różnicę ciśnień, przykładając zarówno dodatnie, jak i ujemne ciśnienie podczas procesu ogrzewania. Stosowane jest nadciśnienie, aby zapewnić lepsze przyleganie zmiękczonego arkusza tworzywa sztucznego do powierzchni formy, gwarantując wyraźne szczegóły i kontury podczas formowania. Następnie podciśnienie, wspomagane przez system podciśnienia, wzmacnia przyczepność pomiędzy arkuszem tworzywa sztucznego a formą, zapewniając większą precyzję produktu końcowego. Ten projekt Amaszyna do termoformowania ciśnieniowego zwiększa elastyczność procesu formowania, zapewniając wysoką jakość produktów i zwiększoną wydajność produkcji. Regulacja intensywności nadciśnienia i podciśnienia uwzględnia różnorodne wymagania dotyczące formowania różnych tworzyw sztucznych i produktów, prezentując szerokie perspektywy zastosowań w branży formowania tworzyw sztucznych.
Zagłębiając się w trzy główne formy termoformowania, rozsądne jest dalsze odkrywanie zalet każdej metody, zapewniając pełniejsze spojrzenie na ich wartość i zastosowanie.
A. Maszyna do formowania próżniowego tworzyw sztucznych:
-Wyróżnia się przyjazną dla użytkownika i łatwą do opanowania obsługą.
-Dobrze nadaje się do produkcji na dużą skalę, utrzymując stałą jakość produktu dzięki wydajnemu procesowi formowania.
-Zdolność do obsługi złożonych projektów, wytwarzania bardzo szczegółowych produktów spełniających wysokie standardy wyglądu i projektowania w różnych branżach.
B. Maszyna do formowania podciśnieniowego:
-Zapewnia lepszą przyczepność plastiku, co skutkuje wyraźniejszymi szczegółami produktu.
-Szczególnie nadaje się do zastosowań wymagających wyższej precyzji i jakości wyglądu.
-Doskonale radzi sobie ze złożonymi kształtami geometrycznymi, zapewniając wyraźne kontury produktu.
C. Maszyna do termoformowania ciśnieniowego:
-Łączy zalety dodatniego i ujemnego ciśnienia, wykazując elastyczność.
-Utrzymuje przejrzystość szczegółów produktu, zapewniając jednocześnie wydajną produkcję.
-Zastosowanie do różnorodnej gamy projektów produktów, oferując szersze perspektywy zastosowania.
-Dokładna analiza zalet tych trzech metod termoformowania pozwala na lepsze zrozumienie ich indywidualnych cech, co pomaga producentom w podejmowaniu świadomych decyzji przy wyborze odpowiedniej metody formowania.
| Maszyna | Maszyna do formowania próżniowego tworzyw sztucznych | Maszyna do formowania podciśnieniowego | Maszyna do termoformowania ciśnieniowego |
|---|---|---|---|
| Koszt | Wyższy koszt początkowy, relatywnie niższy koszt operacyjny. | Wyższe koszty początkowe i niższe koszty operacyjne. | Zarówno wyższe koszty początkowe, jak i operacyjne. |
| Wydajność produkcji | Nadaje się do produkcji na dużą skalę, dłuższych cykli formowania. | Nadaje się do wysokiej precyzji, stosunkowo niższej wydajności produkcji. | Wysoka wydajność produkcji, pozwala zachować jasne szczegóły produktu. |
| Jakość produktu | Potrafi obsługiwać złożone projekty, wytwarzając bardzo szczegółowe produkty. | Tworzy produkty o wyraźnych szczegółach, odpowiednie dla wysokiej precyzji i jakości wyglądu. | Zachowuje przejrzyste szczegóły produktu, odpowiednie dla różnorodnych projektów. |
| Możliwość zastosowania | Szerokie zastosowanie, szczególnie doskonałe w produkcji na dużą skalę. | Nadaje się do dziedzin wymagających dużej precyzji i jakości wyglądu. | Nadaje się do różnorodnych projektów, zapewniając szerokie perspektywy zastosowania. |
| Łatwość obsługi | Przyjazny dla użytkownika, łatwy do opanowania. | Stosunkowo prosta obsługa, ale może wymagać wykwalifikowanych operatorów. | Stosunkowo złożone, może wymagać wysokich umiejętności technicznych. |
| Elastyczność | Dostosowuje się do złożonych projektów, ale jest stosunkowo nieelastyczny. | Dostosowuje się do złożonych geometrii, ale ma ograniczoną wydajność produkcji. | Łączy w sobie zalety dodatniego i ujemnego ciśnienia, można dostosować do różnorodnych projektów. |
| Materiał | PS, PET, PCV, ABS | PP, PS, PET, PCV | PS, PET, HIPS, PP,PLAitp |
| Czas cyklu | Dłuższe cykle formowania, nie nadają się do pilnych zamówień. | Dłuższe czasy chłodzenia i krzepnięcia mogą wydłużyć czas cyklu. | Utrzymuje jasne szczegóły produktu w produkcji o wysokiej wydajności; czas cyklu zależy od sytuacji. |
| Przydatność wielkości produkcji | Nadaje się do produkcji na dużą skalę, stosunkowo opłacalny. | Nadaje się do produkcji na średnią skalę, jest mniej ekonomiczny niż formowanie próżniowe. | Nadaje się do produkcji na średnią i dużą skalę, stosunkowo niższa efektywność ekonomiczna. |
| Złożoność techniczna | Aspekty techniczne są stosunkowo proste, łatwe do zrozumienia. | Obsługa jest stosunkowo prosta, ale mogą występować pewne wyzwania techniczne. | Stosunkowo złożony projekt, może wymagać wyższych umiejętności technicznych. |
Podsumowując, technologia termoformowania, dzięki swojej elastyczności, możliwości zastosowania i szerokiemu zakresowi zastosowań, stała się główną metodą formowania tworzyw sztucznych. Poprzez szczegółowe porównanie różnych urządzeń do termoformowania ujawniono zalety i zastosowanie maszyn do formowania próżniowego tworzyw sztucznych, maszyn do formowania podciśnieniowego i maszyn do termoformowania ciśnieniowego. Maszyny do formowania próżniowego wyróżniają się prostotą i przydatnością do produkcji na dużą skalę, podczas gdy maszyny do formowania podciśnieniowego doskonale radzą sobie ze skomplikowanymi kształtami i produktami o wysokiej precyzji. Maszyny do termoformowania ciśnieniowego, poprzez połączenie nadciśnienia i podciśnienia, wykazują elastyczność i szerokie zastosowanie.

Profesjonalny producent maszyn do termoformowania.