Profesionalus termoformavimo mašinų gamintojas.
Kalba
Profesionalus termoformavimo mašinų gamintojas.
Palyginti 3 stočių slėgio termoformavimo mašiną ir neigiamo slėgio termoformavimo mašiną

Įvadas:
Plastikinio termoformavimo srityje naudojamos įvairios mašinos termoplastiniams lakštams formuoti į trimačius gaminius. Du žinomi variantai yra trijų stočių slėgio termoformavimo mašina ir neigiamo slėgio termoformavimo mašina. Šiuo straipsniu siekiama išsiaiškinti šių dviejų mašinų skirtumus, atskleisti jų unikalias savybes, pritaikymą ir privalumus.
Trijų stočių slėgio termoformavimo mašina:
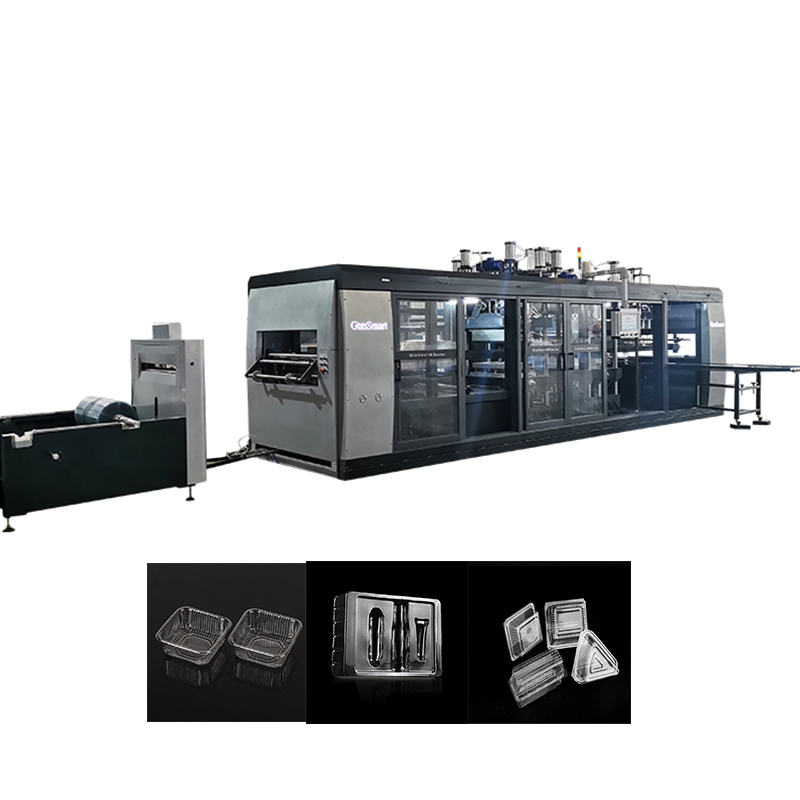
Thetrijų stočių slėgio termoformavimo mašina, taip pat žinomas kaip trijų stočių termoformavimo mašina, yra universalus aparatas, naudojamas termoplastiniams lakštams formuoti į sudėtingas erdvines formas. Ši mašina apima tris pagrindines stotis, kurių kiekviena atlieka gyvybiškai svarbų vaidmenį procese:
a) Šildymo stotis: Šildymo punkte termoplastinis lakštas yra kontroliuojamas šiluma, kol pasiekia lanksčią būseną. Tai galima padaryti naudojant spindulinius šildytuvus, infraraudonųjų spindulių šildytuvus ar kitus šildymo elementus.
b) Formavimo stotis: kai lakštas pakankamai pašildomas, jis perkeliamas į formavimo stotį. Čia suminkštėjusiam lakštui formomis arba įrankiais taikomas hidraulinis arba pneumatinis slėgis. Slėgis padeda formuoti lakštą, todėl galima pasiekti sudėtingų detalių ir sudėtingų dizainų.
c) Apipjaustymo stotis: po formavimo proceso perteklinė medžiaga nupjaunama pjovimo įrankiais arba apdailos presu. Šiuo žingsniu užtikrinama, kad galutinis produktas būtų švarių kraštų ir laikytųsi norimų matmenų.
Neigiamo slėgio termoformavimo mašina:
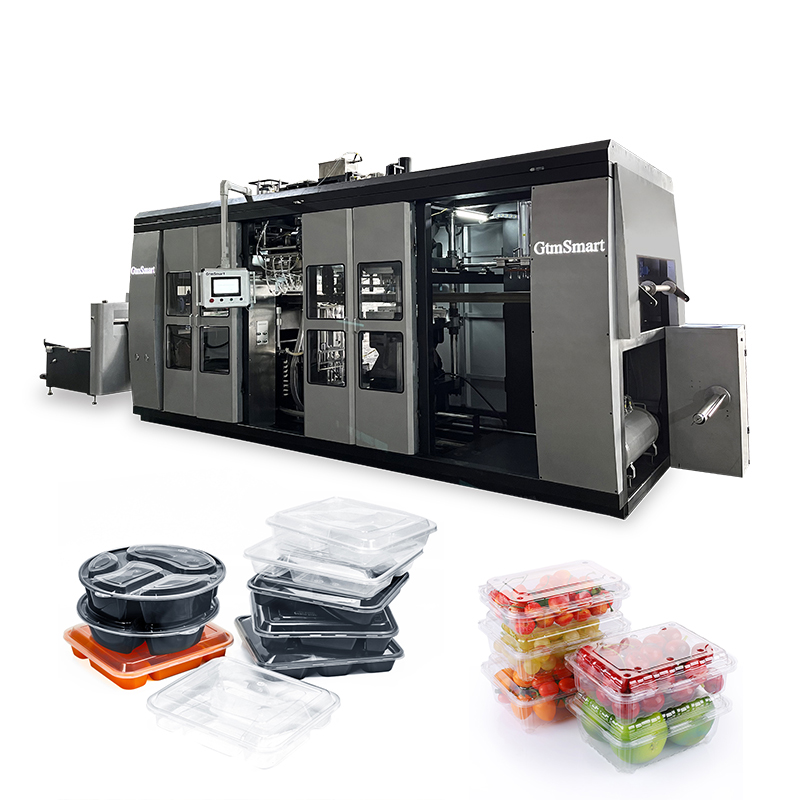
Theneigiamo slėgio termoformavimo mašina, paprastai žinomas kaip vakuuminio formavimo mašina, yra dar vienas paplitęs termoplastinių lakštų formavimo būdas. Ši mašina naudoja neigiamo slėgio arba vakuumo principą norimai formai sukurti. Procesas apima kelis etapus:
a) Šildymo stotis: panašiai kaip trijų punktų slėgio formavimo mašina, šildymo stotis šildo termoplastinį lakštą, kol jis tampa lankstus ir formuojamas.
b) Formavimo stotis: kaitinamas lakštas dedamas ant formos arba įrankio, o po forma sukuriamas vakuumas.
c) Apipjaustymo stotis: panašiai kaip trijų stočių slėginio formavimo mašinoje, po formavimo proceso perteklinė medžiaga nupjaunama naudojant pjovimo įrankius arba apdailos presą.
Pagrindiniai skirtumai:
Skirtumai tarp šių dviejų mašinų yra pastebimi:
1. Formavimo procesai
Trijų stočių slėginio termoformavimo mašina naudoja hidraulinį arba pneumatinį slėgį, kad šildomas plastikinis lakštas būtų suformuotas prieš formą. Neigiamo slėgio termoformavimo mašina naudoja vakuumą arba neigiamą slėgį, kad įkaitintą plastikinį lakštą trauktų ant formos paviršiaus. Atmosferos slėgis atlieka lakšto formavimo darbą, todėl jis labiau tinka paprastesnių formų ir negilių formų gaminiams.
2. Formų sudėtingumas:
Trijų stočių slėginio terminio formavimo mašina puikiai gamina sudėtingus dizainus ir sudėtingas formas labai tiksliai, nes formavimo proceso metu gali spausti. Atvirkščiai, neigiamo slėgio formavimo mašina labiau tinka paprastesnėms formoms ir negilioms formoms, nes priklauso nuo atmosferos slėgio ir vakuumo.
3. Programos:
Trijų stočių slėginė termoformavimo mašina dažniausiai naudojama pramonės šakose, kurioms reikia tikslių detalių ir sudėtingo dizaino, pavyzdžiui, automobilių, elektronikos ir pritaikytų pakuočių. Neigiamo slėgio formavimo mašina randa savo nišą tais atvejais, kai pirmiausia reikia atsižvelgti į paprastesnes formas, nuoseklias formas ir ekonomišką masinę gamybą, pvz., pakavimą, ženklus ir vienkartinius gaminius.
Išvada:
Norint pasirinkti tinkamą plastiko formavimo metodą, labai svarbu suprasti skirtumus tarp trijų stočių slėgio termoformavimo mašinos ir neigiamo slėgio termoformavimo mašinos. Nors trijų stočių slėgio formavimo mašina siūlo puikias galimybes pasiekti sudėtingų dizainų ir sudėtingų formų, neigiamo slėgio formavimo mašina puikiai gamina paprastesnes formas. Atsižvelgdami į specifinius gaminio reikalavimus ir norimą rezultatą, gamintojai gali priimti pagrįstą pasirinkimą ir panaudoti tinkamiausią mašiną savo plastiko formavimo poreikiams.

Profesionalus termoformavimo mašinų gamintojas.
