තාප සැකසුම් යන්ත්රවල වෘත්තීය නිෂ්පාදකයා.
භාෂාව
තාප සැකසුම් යන්ත්රවල වෘත්තීය නිෂ්පාදකයා.
ස්ථාන 3 ක පීඩන තාප සැකසුම් යන්ත්රය සහ සෘණ පීඩන තාප සැකසුම් යන්ත්රය සංසන්දනය කිරීම

හැදින්වීම:
ප්ලාස්ටික් තාප සැකසීමේ ක්ෂේත්රය තුළ, තාප ප්ලාස්ටික් තහඩු ත්රිමාණ නිෂ්පාදන බවට හැඩගැස්වීම සඳහා විවිධ යන්ත්ර භාවිතා කරනු ලැබේ. ප්රමුඛ විකල්ප දෙකක් වන්නේ ස්ථාන තුනේ පීඩන තාප සැකසුම් යන්ත්රය සහ ඍණ පීඩන තාප සැකසුම් යන්ත්රයයි. මෙම ලිපියේ අරමුණ වන්නේ මෙම යන්ත්ර දෙක අතර ඇති වෙනස්කම් පැහැදිලි කිරීම, ඒවායේ අද්විතීය විශේෂාංග, යෙදුම් සහ ප්රතිලාභ පිළිබඳව ආලෝකය විහිදුවමිනි.
ස්ථාන තුනක පීඩන තාප සැකසුම් යන්ත්රය:
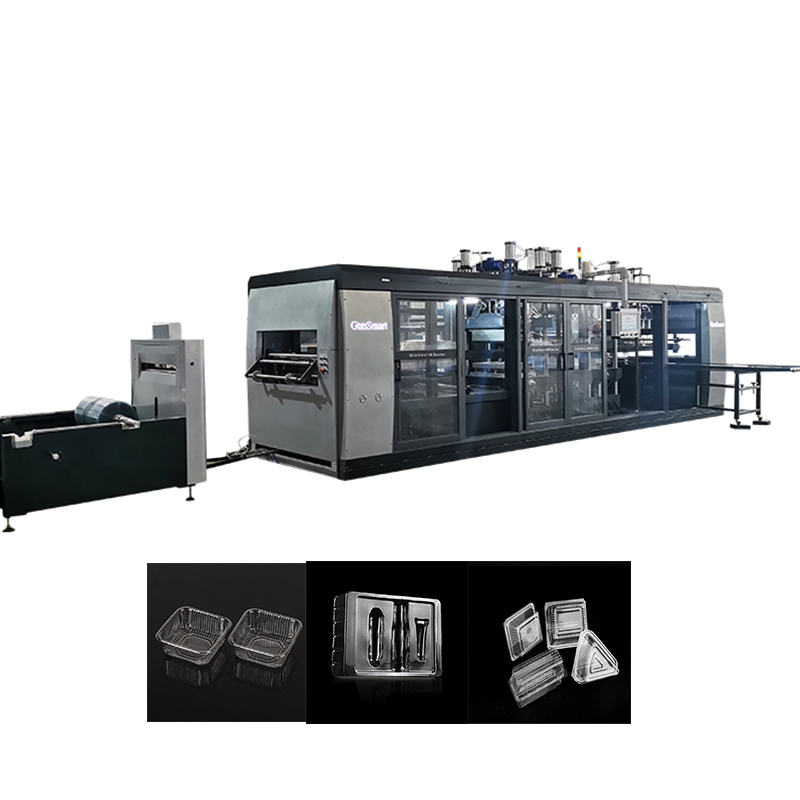
එමස්ථාන තුනක පීඩන තාප සැකසුම් යන්ත්රය, ස්ථාන තුනක තාප සැකසුම් යන්ත්රයක් ලෙසද හැඳින්වේ, එය තාප ප්ලාස්ටික් තහඩු සංකීර්ණ ත්රිමාන ආකාරවලට හැඩගැස්වීම සඳහා භාවිතා කරන බහුකාර්ය උපකරණයකි. මෙම යන්ත්රය ප්රධාන ස්ථාන තුනකින් සමන්විත වන අතර, ඒ සෑම එකක්ම ක්රියාවලියේදී වැදගත් කාර්යභාරයක් ඉටු කරයි:
a) තාපන ස්ථානය: තාපන ස්ථානයේ දී, තාප ප්ලාස්ටික් පත්රය නම්යශීලී තත්වයට පත් වන තෙක් පාලිත තාපයට යටත් වේ. විකිරණ හීටර්, අධෝරක්ත හීටර් හෝ වෙනත් උනුසුම් මූලද්රව්ය භාවිතයෙන් මෙය සිදු කළ හැකිය.
b) සාදන ස්ථානය: පත්රය ප්රමාණවත් ලෙස රත් වූ පසු, එය සාදන ස්ථානයට මාරු කරනු ලැබේ. මෙහිදී, අච්චු හෝ මෙවලම් භාවිතයෙන් මෘදු වූ පත්රයට හයිඩ්රොලික් හෝ වායුමය පීඩනය යොදනු ලැබේ. පත්රය හැඩ ගැන්වීමේදී පීඩනය උපකාර වන අතර, සංකීර්ණ විස්තර සහ සංකීර්ණ සැලසුම් සාක්ෂාත් කර ගැනීමට ඉඩ සලසයි.
ඇ) කැපීමේ ස්ථානය: සැකසීමේ ක්රියාවලියෙන් පසු, අතිරික්ත ද්රව්ය කැපුම් මෙවලම් හෝ ටිම් මුද්රණ යන්ත්රයක් භාවිතයෙන් කපා දමනු ලැබේ. මෙම පියවර මඟින් අවසාන නිෂ්පාදනයේ පිරිසිදු දාර ඇති බව සහ අපේක්ෂිත මානයන් පිළිපැදීම සහතික කරයි.
සෘණ පීඩන තාප සැකසුම් යන්ත්රය:
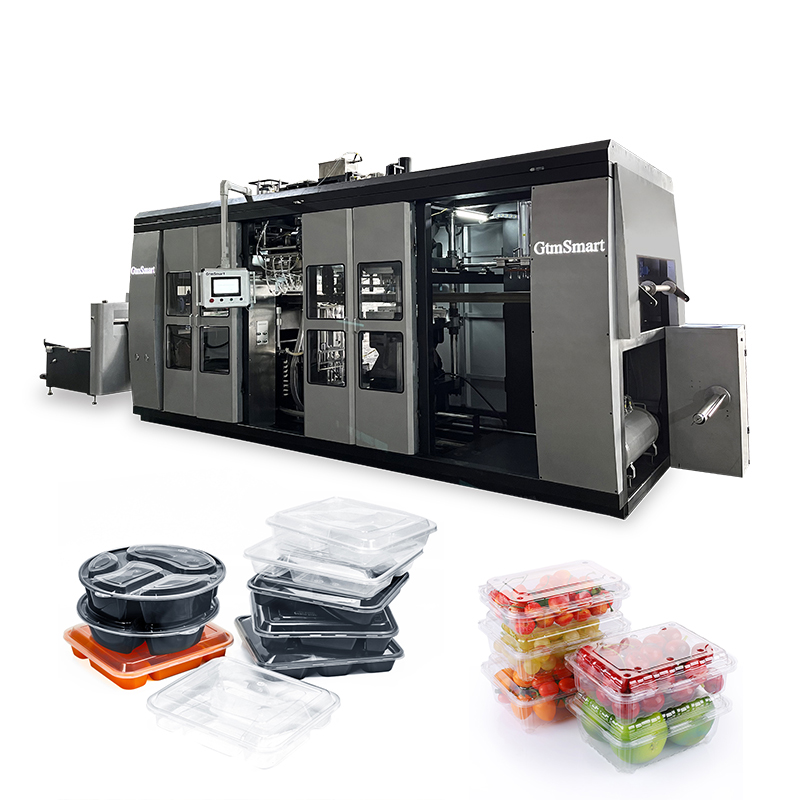
එමසෘණ පීඩන තාප සැකසුම් යන්ත්රය, සාමාන්යයෙන් රික්ත සාදන යන්ත්රයක් ලෙස හඳුන්වනු ලබන්නේ තාප ප්ලාස්ටික් තහඩු හැඩ ගැන්වීම සඳහා තවත් ප්රචලිත ක්රමයකි. මෙම යන්ත්රය අපේක්ෂිත හැඩය නිර්මාණය කිරීම සඳහා සෘණ පීඩනය හෝ රික්තක මූලධර්මය භාවිතා කරයි. ක්රියාවලිය අදියර කිහිපයකින් සමන්විත වේ:
අ) තාපන ස්ථානය: ස්ථාන තුනේ පීඩන සාදන යන්ත්රය හා සමානව, තාපන ස්ථානය තාප ප්ලාස්ටික් පත්රය නම්යශීලී සහ අච්චු කළ හැකි වන තෙක් උණුසුම් කරයි.
ආ) සාදන ස්ථානය: රත් වූ පසු, පත්රය අච්චුවක් හෝ මෙවලමක් මත තබා ඇති අතර, අච්චුව යටින් රික්තයක් සාදනු ලැබේ.
ඇ) සිඳීමේ ස්ථානය: ස්ථාන තුනේ පීඩන සාදන යන්ත්රයට සමාන, කැපුම් මෙවලම් හෝ ටිම් මුද්රණ යන්ත්රයක් භාවිතයෙන් සෑදීමේ ක්රියාවලියෙන් පසු අතිරික්ත ද්රව්ය කපා දමනු ලැබේ.
ප්රධාන වෙනස්කම්:
මෙම යන්ත්ර දෙක අතර ඇති වෙනස්කම් කැපී පෙනේ:
1. සැකසීමේ ක්රියාවලීන්
ස්ථාන තුනක පීඩන තාප සැකසුම් යන්ත්රය, අච්චුවකට එරෙහිව රත් වූ ප්ලාස්ටික් පත්රය හැඩ ගැන්වීම සඳහා හයිඩ්රොලික් හෝ වායුමය පීඩනය යොදා ගනී. සෘණ පීඩන තාප සැකසුම් යන්ත්රය රත් වූ ප්ලාස්ටික් පත්රය අච්චුවක මතුපිටට ඇද ගැනීමට රික්තක හෝ ඍණ පීඩනය යොදා ගනී. වායුගෝලීය පීඩනය පත්රයේ හැඩගැස්වීමේ කාර්යය සිදු කරයි, එය සරල හැඩයන් සහ නොගැඹුරු ආකෘති සහිත නිෂ්පාදන සඳහා වඩාත් සුදුසු වේ.
2. හැඩතලවල සංකීර්ණත්වය:
ස්ථාන තුනේ පීඩන තාප සැකසුම් යන්ත්රය, සැකසීමේ ක්රියාවලියේදී පීඩනය යෙදීමේ හැකියාවට ස්තූතිවන්ත වන පරිදි සංකීර්ණ මෝස්තර සහ සංකීර්ණ හැඩයන් ඉහළ නිරවද්යතාවයකින් නිපදවීමට විශිෂ්ටයි. අනෙක් අතට, වායුගෝලීය පීඩනය සහ රික්තය මත රඳා පැවතීම හේතුවෙන් ඍණ පීඩන සාදන යන්ත්රය සරල හැඩතල සහ නොගැඹුරු ආකෘති සඳහා වඩාත් සුදුසු වේ.
3. යෙදුම්:
ස්ථාන තුනේ පීඩන තාප සැකසුම් යන්ත්රය සාමාන්යයෙන් භාවිතා කරනුයේ මෝටර් රථ, ඉලෙක්ට්රොනික උපකරණ සහ අභිරුචි කළ ඇසුරුම් වැනි නිරවද්ය විස්තර සහ සංකීර්ණ සැලසුම් අවශ්ය වන කර්මාන්තවල ය. ඍණාත්මක පීඩනය සෑදීමේ යන්ත්රය සරල හැඩතල, ස්ථාවර ආකෘති සහ පිරිවැය-ඵලදායී මහා පරිමාණ නිෂ්පාදනය ඇසුරුම්කරණය, සංඥා සහ ඉවත දැමිය හැකි නිෂ්පාදන වැනි මූලික කරුණු වන යෙදුම්වල එහි නිකේතනය සොයා ගනී.
නිගමනය:
ප්ලාස්ටික් සෑදීම සඳහා සුදුසු ක්රමය තෝරා ගැනීම සඳහා ස්ථාන තුනේ පීඩන තාප සැකසුම් යන්ත්රය සහ ඍණ පීඩන තාප සැකසුම් යන්ත්රය අතර වෙනස්කම් අවබෝධ කර ගැනීම ඉතා වැදගත් වේ. ස්ථාන තුනේ පීඩන සෑදීමේ යන්ත්රය සංකීර්ණ මෝස්තර සහ සංකීර්ණ හැඩතල ලබා ගැනීම සඳහා උසස් හැකියාවන් ලබා දෙන අතර, ඍණ පීඩන සාදන යන්ත්රය සරල ආකෘති නිපදවීමේදී විශිෂ්ට වේ. නිෂ්පාදනයේ නිශ්චිත අවශ්යතා සහ අපේක්ෂිත ප්රති result ලය සලකා බැලීමෙන්, නිෂ්පාදකයින්ට දැනුවත් තේරීමක් කළ හැකි අතර ඔවුන්ගේ ප්ලාස්ටික් සෑදීමේ අවශ්යතා සඳහා වඩාත් සුදුසු යන්ත්රය භාවිතා කළ හැකිය.

තාප සැකසුම් යන්ත්රවල වෘත්තීය නිෂ්පාදකයා.
