Profesia fabrikanto de termoformaj maŝinoj.
Lingvo
Profesia fabrikanto de termoformaj maŝinoj.
Termoformado estas produktadprocezo en kiu folio el plasto estas varmigita en a fleksebla formo, kiu tiam estas formita aŭ formita uzante ŝimon, kaj tiam tondita por fari finan parton aŭ produkton. Ambaŭ formado de vakuo kaj premo formiĝanta estas malsamaj specoj de termoformaj procezoj. La ĉefa diferenco inter premo formado kaj vakuo formado estas la nombro da muldiloj kiuj estas uzataj.
Malplena formado estas la plej simpla tipo deplasta termoformado kaj uzas muldilon kaj malplena premo por atingi la deziratan partgeometrion. Ĝi estas ideala por partoj kiuj nur bezonas precize formitaj unuflanke, kiel ekz konturita pakado por manĝaĵo aŭ elektroniko.
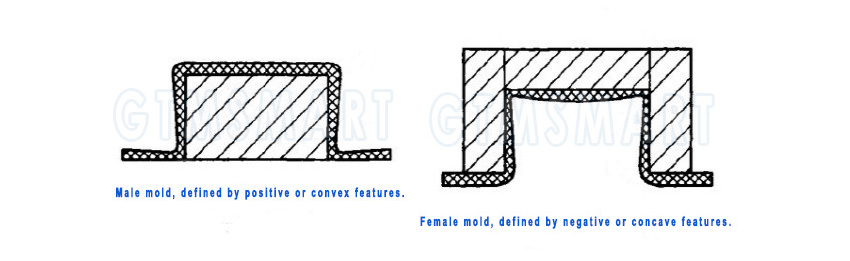
Tie estas du bazaj specoj de ŝimoj—masklaj aŭ pozitivaj (kiuj estas konveksaj) kaj inaj aŭ negativaj, kiuj estas konkavaj. Por masklaj ŝimoj, plasta folio estas metita sur la ŝimon por formi skizon de la internaj dimensioj de la plasta parto. Por inaj ŝimoj, termoplastaj folioj estas metitaj ene de la ŝimo por precize formi la eksterajn dimensiojn de la parto.
En premo formiĝanta, a varmigita plasta folio estas premita inter du muldiloj (tial la nomo), prefere ol esti tirita ĉirkaŭ ununura ŝimo per suĉo. Premo formado estas ideala por fabriki plastajn partojn aŭ pecojn, kiuj bezonas estu pli precize formita ambaŭflanke kaj/aŭ postuli pli profundan tiriĝon (ili devas etendi pli malproksimen/pli profunden en ŝimon), kiel ekzemple aparato enfermaĵoj, kiuj devas aspekti estetike plaĉaj ekstere kaj alklaku aŭ alĝustigu precizan grandecon ĉe la interna flanko.

Profesia fabrikanto de termoformaj maŝinoj.
