Termoformatzeko makinen fabrikatzaile profesionala.
Hizkuntza
Termoformatzeko makinen fabrikatzaile profesionala.
Termokonformazioa plastikozko xafla bat berotzen duen fabrikazio-prozesu bat da forma malgua, ondoren molde baten bidez moldatu edo eratzen dena, eta gero moztuta azken pieza edo produktu bat egiteko. Bai hutsean osatzea bai presioa sortzen termokonformazio-prozesu mota desberdinak dira. The Presioa eta hutsean eratzearen arteko desberdintasun nagusia da erabiltzen diren molde kopurua.
Hutsean osatzea mota sinpleena daplastikozko termokonformazioa eta molde bat erabiltzen du eta hutsean presioa nahi den piezaren geometria lortzeko. Horretarako aproposa da Alde batean bakarrik moldatu behar diren piezak, esaterako Elikagaietarako edo elektronikarako bilgarri profilatua.
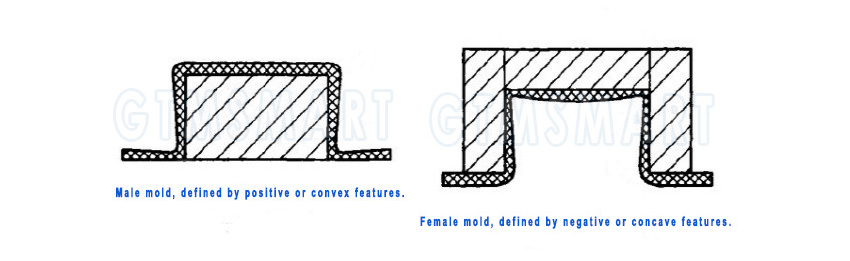
Han oinarrizko bi molde mota dira —arrak edo positiboak (ganbilak direnak) eta emeak edo negatiboak, ahurrak direnak. Molde gizonezkoentzat, plastikozko xafla bat moldearen gainean jartzen da barneko dimentsioen eskema bat osatzeko plastikozko zatia. Molde emeetarako, xafla termoplastikoak jartzen dira moldearen barruan piezaren kanpoko dimentsioak zehatz-mehatz osatzeko.
Presioa eratzean, a berotutako plastikozko xafla bi moldeen artean sakatzen da (hortik izena), xurgapen bidez molde bakar baten inguruan tiratu beharrean. Presioa konformazioa ezin hobea da plastikozko piezak edo behar duten piezak fabrikatzeko bi aldeetatik zehatzago moldatu eta/edo marrazketa sakonagoa behar du (molde batean urrunago/sakonago hedatu behar dira), adibidez, etxetresna elektrikoa kanpoaldean estetikoki atsegina izan behar duten karkasak eta atxikitu edo barruko aldean tamaina zehatz bat egokitu.

Termoformatzeko makinen fabrikatzaile profesionala.
