פאַכמאַן פאַבריקאַנט פון טערמאָפאָרמינג מאשינען.
שפּראַך
פאַכמאַן פאַבריקאַנט פון טערמאָפאָרמינג מאשינען.
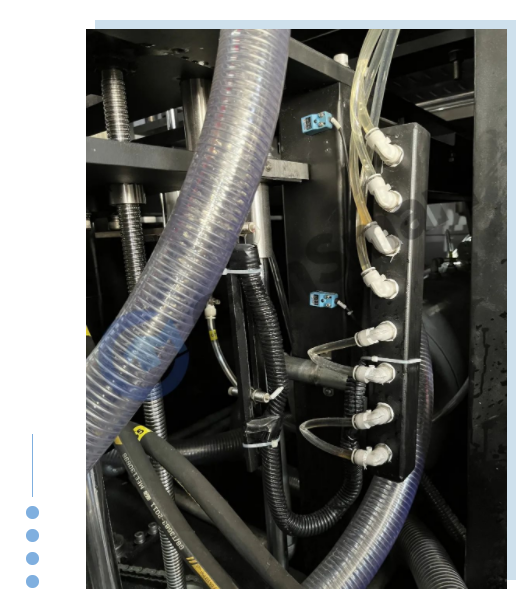
נעמען איר צו פֿאַרשטיין די ראָלע פון די קאָאָלינג סיסטעם אין פּלאַסטיק טהערמאָפאָרמינג מאַשין
אין סדר צו פֿאַרבעסערן פּראָדוקציע עפעקטיווקייַט און ענשור פּראָדוקט קוואַליטעט, טהערמאָפאָרמינג פּראָדוקטן אָפט דאַרפֿן צו זיין קולד און שייפּט איידער פאָרמינג, און די קאָאָלינג עפעקטיווקייַט איז באַשטימט לויט די פּראָדוקט ס אין-פורעם טעמפּעראַטור. אויב די קאָאָלינג איז נישט גענוג, דיפאָרמיישאַן און וואָרפּינג וועט לייכט פאַלן; און אויב די קאָאָלינג איז יבעריק, די עפעקטיווקייַט וועט זיין נידעריק, ספּעציעל פֿאַר פּאַנטשיז מיט קליין סלאָפּעס, וואָס קען פאַרשאַפן שוועריקייט אין דעמאָולדינג.
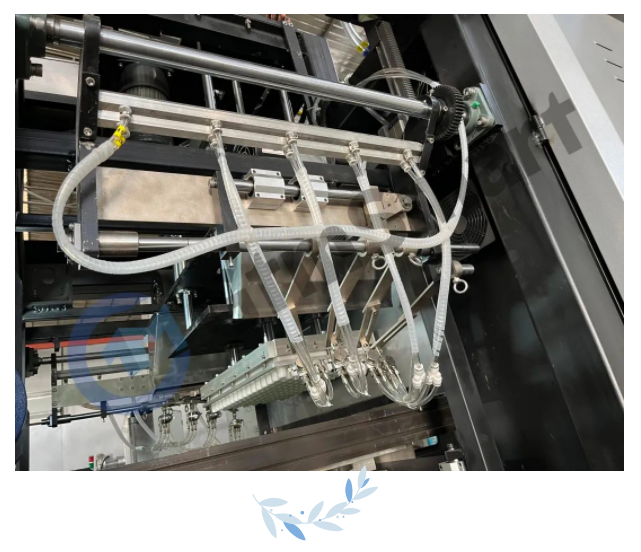
עס זענען צוויי טייפּס פון קאָאָלינג: ינערלעך קאָאָלינג און פונדרויסנדיק קאָאָלינג. ינערלעך קאָאָלינג איז צו קילן די ערשט פּראָדוקט דורך קאָאָלינג די פורעם. פונדרויסנדיק קאָאָלינג איז צו נוצן לופט קאָאָלינג (ניצן פאַנס אָדער עלעקטריק פאַנס) אָדער לופט, וואַסער נעפּל און אנדערע מעטהאָדס צו קילן די פּראָדוקטן. באַזונדער וואַסער שפּריץ קאָאָלינג איז ראַרעלי געניצט, ווייַל עס איז גרינג צו פאַרשאַפן סקאַרינג פון די פּראָדוקט, און עס אויך ז די פּראָבלעם פון ומבאַקוועם וואַסער באַזייַטיקונג. ידעאַללי, ביידע די ינער און ויסווייניקסט סערפאַסיז פון די טייל אין קאָנטאַקט מיט די פורעם זענען קולד. מאַטעריאַלס אַזאַ ווי פּאָליוויניל קלאָרייד מוזן זיין לאָוערד צו אַ לעפיערעך נידעריק טעמפּעראַטור צו זיין דעמאָולדיד נאָך מאָלדינג, אַזוי עס איז בעסטער צו נוצן אַ פורעם מיט אַ געבויט-אין קאָאָלינג שפּול, און נוצן אַ קאָאָלינג סיסטעם מיט געצווונגען קאָאָלינג אַזאַ ווי לופט קאָאָלינג קאָאָלינג פון די פּראָדוקט. ציל. פֿאַר פּראָדוקטן אַזאַ ווי פּאַליסטיירין און אַבס, וואָס קענען זיין שייפּט אין העכער טעמפּעראַטורעס, די קאָאָלינג שפּול קען נישט זיין אינסטאַלירן אין די פורעם, און קליין פּראָדוקטן קענען זיין קולד געוויינטלעך.
מערסטגאָר אָטאַמאַטיק טערמאָפאָרמינג מאַשין זענען פּאַסיק פֿאַר אַזאַ אַ קאָאָלינג סיסטעם.

פאַכמאַן פאַבריקאַנט פון טערמאָפאָרמינג מאשינען.
