Profesia fabrikanto de termoformaj maŝinoj.
Lingvo
Profesia fabrikanto de termoformaj maŝinoj.
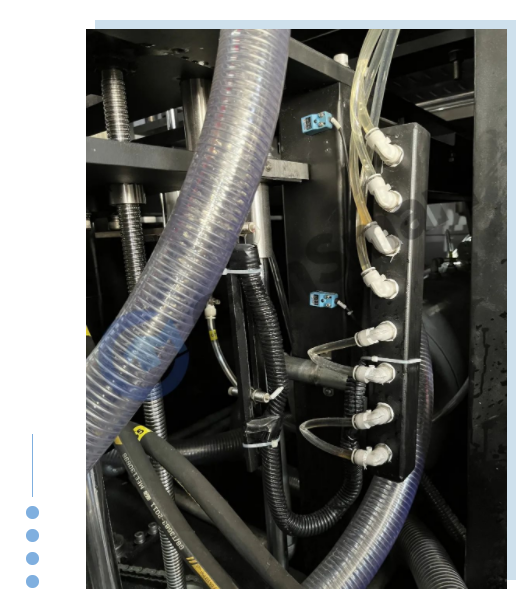
Prenu vin kompreni la rolon de la malvarmiga sistemo en Plasta Termoforma Maŝino
Por plibonigi produktan efikecon kaj certigi produktan kvaliton, termoformaj produktoj ofte devas esti malvarmetigitaj kaj formitaj antaŭ formado, kaj la malvarmiga efikeco estas fiksita laŭ la en-mulda temperaturo de la produkto. Se la malvarmigo ne sufiĉas, facile okazos deformado kaj deformado; kaj se la malvarmigo estas troa, la efikeco estos malalta, precipe por stampiloj kun malgrandaj deklivoj, kiuj povas kaŭzi malfacilecon en malmoldado.
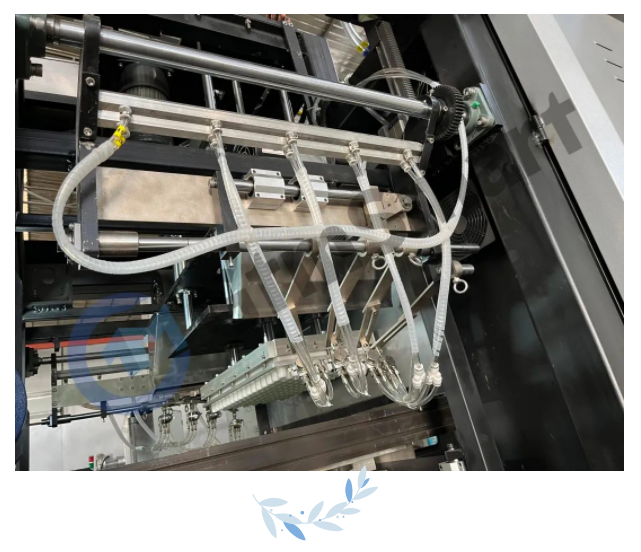
Estas du specoj de malvarmigo: interna malvarmigo kaj ekstera malvarmigo. Interna malvarmigo estas malvarmigi la komencan produkton per malvarmigo de la ŝimo. Ekstera malvarmigo estas uzi aeran malvarmigon (uzante ventolilojn aŭ elektrajn ventolilojn) aŭ aeron, akvon nebulon kaj aliajn metodojn por malvarmigi la produktojn. Aparta akvo-ŝpruciga malvarmigo estas malofte uzata, ĉar estas facile kaŭzi cikatriĝon de la produkto, kaj ĝi ankaŭ kaŭzas la problemon de maloportuna forigo de akvo. Ideale, kaj la internaj kaj eksteraj surfacoj de la parto en kontakto kun la ŝimo estas malvarmetigitaj. Materialoj kiel polivinilklorido devas esti malaltigitaj al relative malalta temperaturo por esti malmolditaj post muldado, do plej bone estas uzi ŝimon kun enkonstruita malvarmiga bobeno, kaj uzi malvarmigantan sistemon kun devigita malvarmigo kiel aermalvarmigo por kompletigi la. malvarmigo de la produkto. Celo. Por produktoj kiel polistireno kaj ABS, kiuj povas esti formitaj ĉe pli altaj temperaturoj, la malvarmiga bobeno eble ne estas instalita en la ŝimo, kaj malgrandaj produktoj povas esti malvarmigitaj nature.
PlejpartoPlene Aŭtomata Termoforma Maŝino taŭgas por tia malvarmiga sistemo.

Profesia fabrikanto de termoformaj maŝinoj.
