થર્મોફોર્મિંગ મશીનોના વ્યાવસાયિક ઉત્પાદક.
ભાષા
થર્મોફોર્મિંગ મશીનોના વ્યાવસાયિક ઉત્પાદક.
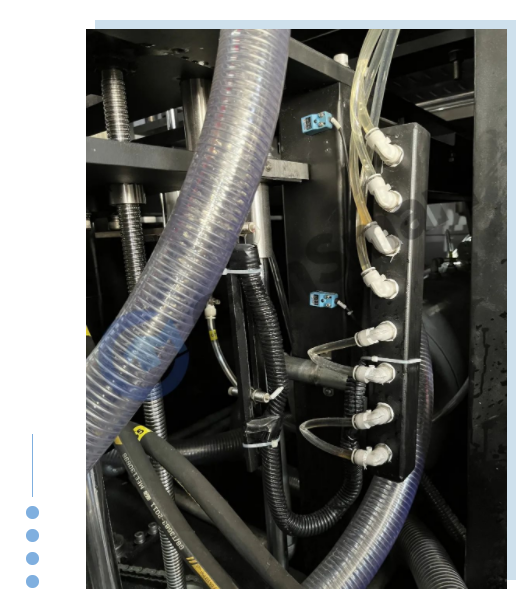
માં ઠંડક પ્રણાલીની ભૂમિકા સમજવા માટે તમને લઈ જાઓ પ્લાસ્ટિક થર્મોફોર્મિંગ મશીન
ઉત્પાદન કાર્યક્ષમતામાં સુધારો કરવા અને ઉત્પાદનની ગુણવત્તા સુનિશ્ચિત કરવા માટે, થર્મોફોર્મિંગ ઉત્પાદનોને રચના કરતા પહેલા ઘણીવાર ઠંડું અને આકાર આપવો જરૂરી છે, અને કૂલિંગ કાર્યક્ષમતા ઉત્પાદનના ઇન-મોલ્ડ તાપમાન અનુસાર સેટ કરવામાં આવે છે. જો ઠંડક પર્યાપ્ત નથી, તો વિરૂપતા અને વિકૃતિ સરળતાથી થશે; અને જો ઠંડક વધુ પડતી હોય, તો કાર્યક્ષમતા ઓછી હશે, ખાસ કરીને નાના ઢોળાવવાળા પંચ માટે, જે ડિમોલ્ડિંગમાં મુશ્કેલી ઊભી કરી શકે છે.
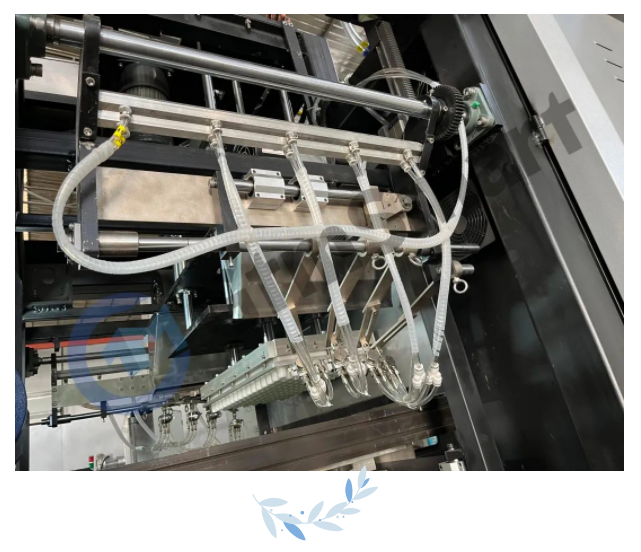
ઠંડકના બે પ્રકાર છે: આંતરિક ઠંડક અને બાહ્ય ઠંડક. આંતરિક ઠંડક એ મોલ્ડને ઠંડુ કરીને પ્રારંભિક ઉત્પાદનને ઠંડુ કરવાનું છે. બાહ્ય ઠંડક એ ઉત્પાદનોને ઠંડુ કરવા માટે એર કૂલિંગ (પંખા અથવા ઇલેક્ટ્રિક પંખાનો ઉપયોગ કરીને) અથવા હવા, પાણીની ઝાકળ અને અન્ય પદ્ધતિઓનો ઉપયોગ કરવાનો છે. અલગ વોટર સ્પ્રે ઠંડકનો ભાગ્યે જ ઉપયોગ થાય છે, કારણ કે તે ઉત્પાદન પર ડાઘ પેદા કરવા માટે સરળ છે, અને તે અસુવિધાજનક પાણી દૂર કરવાની સમસ્યાનું કારણ પણ બને છે. આદર્શરીતે, ઘાટના સંપર્કમાં રહેલા ભાગની અંદરની અને બહારની બંને સપાટીને ઠંડુ કરવામાં આવે છે. પોલીવિનાઇલ ક્લોરાઇડ જેવી સામગ્રીને મોલ્ડિંગ પછી તોડવા માટે પ્રમાણમાં નીચા તાપમાને ઘટાડવું આવશ્યક છે, તેથી બિલ્ટ-ઇન કૂલિંગ કોઇલ સાથેના ઘાટનો ઉપયોગ કરવો શ્રેષ્ઠ છે, અને દબાણયુક્ત ઠંડક સાથે કૂલિંગ સિસ્ટમનો ઉપયોગ કરવો શ્રેષ્ઠ છે જેમ કે હવા ઠંડક પૂર્ણ કરવા માટે. ઉત્પાદનને ઠંડુ કરવું. હેતુ. પોલિસ્ટરીન અને એબીએસ જેવા ઉત્પાદનો માટે, જે ઊંચા તાપમાને આકાર આપી શકાય છે, કૂલિંગ કોઇલ મોલ્ડમાં ઇન્સ્ટોલ કરી શકાતી નથી, અને નાના ઉત્પાદનોને કુદરતી રીતે ઠંડુ કરી શકાય છે.
સૌથી વધુસંપૂર્ણ સ્વચાલિત થર્મોફોર્મિંગ મશીન આવી ઠંડક પ્રણાલી માટે યોગ્ય છે.

થર્મોફોર્મિંગ મશીનોના વ્યાવસાયિક ઉત્પાદક.
