थर्मोफॉर्मिंग मशीनों का पेशेवर निर्माता।
भाषा: हिन्दी
थर्मोफॉर्मिंग मशीनों का पेशेवर निर्माता।
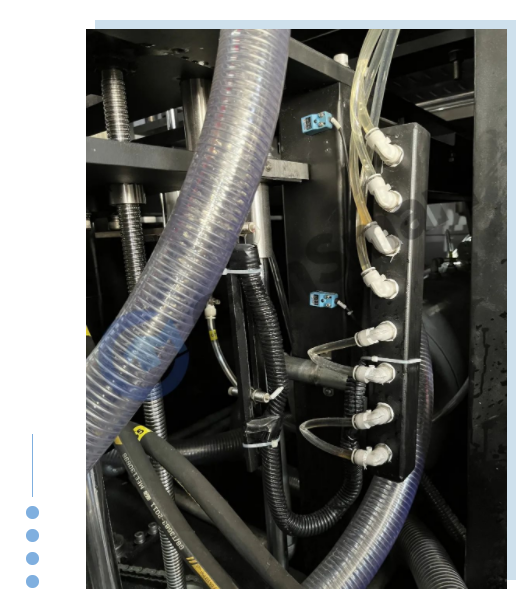
आपको कूलिंग सिस्टम की भूमिका को समझने के लिए ले जाएं प्लास्टिक थर्मोफॉर्मिंग मशीन
उत्पादन क्षमता में सुधार और उत्पाद की गुणवत्ता सुनिश्चित करने के लिए, थर्मोफॉर्मिंग उत्पादों को बनाने से पहले अक्सर ठंडा और आकार देने की आवश्यकता होती है, और शीतलन दक्षता उत्पाद के इन-मोल्ड तापमान के अनुसार निर्धारित की जाती है। यदि शीतलन पर्याप्त नहीं है, तो विरूपण और ताना-बाना आसानी से हो जाएगा; और यदि शीतलन अत्यधिक है, तो दक्षता कम होगी, विशेष रूप से छोटे ढलान वाले घूंसे के लिए, जिससे डिमोल्डिंग में कठिनाई हो सकती है।
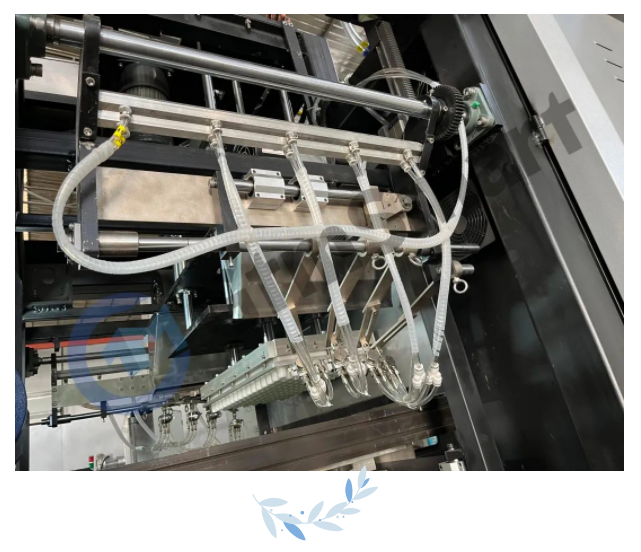
कूलिंग दो प्रकार की होती है: इंटरनल कूलिंग और एक्सटर्नल कूलिंग। आंतरिक शीतलन मोल्ड को ठंडा करके प्रारंभिक उत्पाद को ठंडा करना है। बाहरी शीतलन उत्पादों को ठंडा करने के लिए एयर कूलिंग (पंखे या बिजली के पंखे का उपयोग करके) या हवा, पानी की धुंध और अन्य तरीकों का उपयोग करना है। अलग वाटर स्प्रे कूलिंग का उपयोग शायद ही कभी किया जाता है, क्योंकि इससे उत्पाद पर निशान पड़ना आसान होता है, और यह असुविधाजनक पानी को हटाने की समस्या भी पैदा करता है। आदर्श रूप से, मोल्ड के संपर्क में भाग की आंतरिक और बाहरी दोनों सतहों को ठंडा किया जाता है। पॉलीविनाइल क्लोराइड जैसी सामग्री को मोल्डिंग के बाद डिमोल्ड करने के लिए अपेक्षाकृत कम तापमान पर उतारा जाना चाहिए, इसलिए बिल्ट-इन कूलिंग कॉइल के साथ मोल्ड का उपयोग करना सबसे अच्छा है, और जबरन कूलिंग के साथ कूलिंग सिस्टम का उपयोग करना चाहिए जैसे कि एयर कूलिंग को पूरा करने के लिए। उत्पाद का ठंडा होना। उद्देश्य। पॉलीस्टाइनिन और एबीएस जैसे उत्पादों के लिए, जिन्हें उच्च तापमान पर आकार दिया जा सकता है, कूलिंग कॉइल को मोल्ड में स्थापित नहीं किया जा सकता है, और छोटे उत्पादों को स्वाभाविक रूप से ठंडा किया जा सकता है।
अधिकांशपूरी तरह से स्वचालित थर्मोफॉर्मिंग मशीन ऐसी शीतलन प्रणाली के लिए उपयुक्त हैं।

थर्मोफॉर्मिंग मशीनों का पेशेवर निर्माता।
